
 Gewerbeerlaubnis
Doch trotz dieser Nachfrage behandeln viele Einkaufsteams Edelstahlgüten weiterhin als austauschbar – und bestellen „304 oder 316, je nachdem was verfügbar ist.“ Diese Annahme führt zu vorzeitigen Korrosionsausfällen, ungeplanten Stillstandszeiten und kostspieligen Neukonstruktionen.
Die drei gebräuchlichsten Edelstahlgüten für gewebtes Drahtgewebe sind 304, 316 und 316L. Sie weisen dieselbe grundlegende austenitische Edelstahlstruktur auf, aber kleine Unterschiede in der Zusammensetzung bewirken in aggressiven Umgebungen deutlich unterschiedliches Verhalten.
304 Edelstahl-Drahtgewebe
304 ist die Basissorte – eine „18-8“-Legierung mit etwa 18–20% Chrom und 8–10.5% Nickel-2. Sie bietet eine gute Korrosionsbeständigkeit in den meisten allgemeinen Umgebungen, einschließlich Süßwasser, milden Säuren und typischer atmosphärischer Belastung.
Zugfestigkeit: ~505 MPa-1
Schmelzpunkt: 1400–1455°C-1
Kohlenstoffgehalt: ≤0.06%
Am besten geeignet für: Lebensmittelsiebung, Architektur-Gewebepaneele, allgemeine Filtration und Innenräume oder chloridarme Umgebungen.
Einschränkungen: 304 schneidet in chloridreichen Umgebungen wie Meerwasser, Salzsprühnebel oder chemischen Prozessen mit chlorierten Verbindungen schlecht ab. Seine Lochfraßbeständigkeitszahl (PREN) beträgt etwa 18-55 und liegt damit weit unter der Schwelle, die für den Einsatz im Meerwasser oder bei hoher Chloridbelastung erforderlich ist.
316 Edelstahl-Drahtgewebe
Bei 316 werden der Legierung 2–3% Molybdän hinzugefügt, was die Beständigkeit gegen Lochfraß- und Spaltkorrosion deutlich verbessert – insbesondere in chloridhaltigen Umgebungen-54.
Zugfestigkeit: ~580 MPa-1
Nickelgehalt: 10–14%-2
Schmelzpunkt: 1370–1400°C-1
Der Molybdänzusatz erhöht den PREN auf etwa 24–26, was 316 zur bevorzugten Wahl für Küstenanlagen, chemische Verarbeitungsanlagen und marine Filtersysteme-55 macht.
Wichtiger Hinweis: 316L ist nicht automatisch „besser“ als 316 in allen Szenarien. Für nicht geschweißte Anwendungen bietet Standard-316 die gleiche Korrosionsbeständigkeit zu geringeren Materialkosten.
Direkter Vergleich
| Eigenschaft | 304 | 316 | 316L |
|---|---|---|---|
| Chrom (%) | 18–20 | 16–18 | 16–18 |
| Nickel (%) | 8–10.5 | 10–14 | 12–15 |
| Molybdän (%) | — | 2–3 | 2–3 |
| Max. Kohlenstoff (%) | 0.06 | 0.08 | 0.03 |
| Zugfestigkeit (MPa) | 505 | 580 | 580 |
| PREN | ~18 | 24–26 | 24–26 |
| Schweißbarkeit (nach dem Schweißen) | Gut | Mäßig | Ausgezeichnet |
| Relative Kosten | Niedriger | Höher | Am höchsten |
Daten aus veröffentlichten Materialspezifikationen-1-2-55.
Gewebearten und Maschenspezifikationen
Die Auswahl der Güteklasse ist nur die halbe Gleichung. Das Webmuster und die Maschenzahl bestimmen die Filterpräzision und die mechanische Leistung.
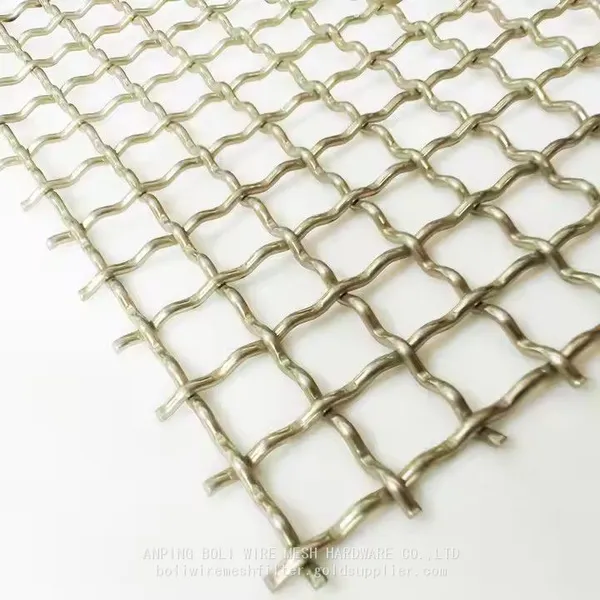
Leinwandbindung ist die häufigste Struktur und erzeugt eine quadratische Öffnung mit gleichmäßiger Porengröße. Erhältlich von 1 Mesh bis 635 Mesh für quadratisches Drahtgewebe-11.
Köperbindung verwendet ein Zwei-über-Zwei-unten-Muster, das feinere Maschenzahlen mit größeren Drahtdurchmessern ermöglicht und die mechanische Festigkeit bei hohen Maschenzahlen verbessert.
Holländerbindung (einfache holländische Bindung und Köperholländerbindung) packt Kettdrähte eng zusammen, um sehr feine Filterwerte zu erzielen. Holländisches Leinwandgewebe reicht von 12×64 Mesh bis 80×700 Mesh, während holländisches Köpergewebe von 20×250 Mesh bis 400×2800 Mesh-11 reicht. Die Holländerbindung ist ideal für Hochdruckfiltration, bei der die strukturelle Integrität entscheidend ist.
Für präzise Mikron-bewertete Filtration lautet die Schlüsselformel:
Maschenweite (mm) = 25.4 / Maschenzahl − Drahtdurchmesser (mm)
Diese Beziehung bedeutet, dass zwei Gewebe mit identischer Maschenzahl, aber unterschiedlichem Drahtdurchmesser unterschiedliche Filterwerte aufweisen — eine häufige Fehlerquelle bei der Spezifikation.
So wählen Sie die richtige Güteklasse: Ein praktischer Leitfaden
Schritt 1 — Beurteilen Sie die chemische Umgebung. Identifizieren Sie alle Medien, die mit dem Gewebe in Kontakt kommen: Prozessflüssigkeiten, Reinigungsmittel, atmosphärische Einwirkung. Die Chloridkonzentration ist die mit Abstand wichtigste Variable.
Schritt 2 — Wenden Sie die PREN-Schwelle an. Wenn die Chloridkonzentration unter 200 ppm liegt und der pH-Wert über 5 beträgt, ist 304 in der Regel ausreichend. Oberhalb dieser Schwelle — oder bei Vorhandensein organischer Säuren — spezifizieren Sie 316 oder 316L-55.
Schritt 3 — Stellen Sie fest, ob geschweißt wird. Wenn das Gewebe in Filterbaugruppen, Faltenfilterkerzen oder Stützrahmen eingeschweißt wird, ist 316L die sicherere Spezifikation, um interkristalline Korrosion zu verhindern.
Schritt 4 — Bewerten Sie die Lebenszykluskosten, nicht nur den Einzelpreis. Der Materialkostenunterschied zwischen 304 und 316L beträgt typischerweise 15–25%. Ein vorzeitiger Korrosionsausfall in einem Chemieanlagenfilter kann jedoch Produktionsstillstände verursachen, die Tausende von Dollar pro Tag kosten.
Einsatzgebiete von Edelstahl-Drahtgewebe
Edelstahl-Drahtgewebe findet in einem bemerkenswert breiten Spektrum von Branchen Anwendung:
Chemie und Petrochemie: Katalysator-Rückgewinnungssiebe, Demister-Pads, Säurewaschgewebe, Schlammsiebe für Bohrarbeiten
Lebensmittel und Pharmazie: Siebe und Klassiersiebe, sterilisationskompatible Filtermedien, Saftklärung
Architektur: Fassadenverkleidung, Geländerfüllung, Sonnenschutz – wobei 316 für Küstengebäude bevorzugt wird
Wasseraufbereitung: Umkehrosmose-Vorfiltration, Abwassersiebung, Einlasssiebe für Entsalzungsanlagen
Elektronik und Energie: EMI-Abschirmung, Batterie-Separatorengewebe, Brennstoffzellenkomponenten
Die Kombination aus Korrosionsbeständigkeit, Temperaturstabilität (bis 800°C in oxidierenden Atmosphären für 316L) und Reinigungsfähigkeit macht dieses Material zur Standardspezifikation in den meisten hygienischen und hochzuverlässigen Umgebungen-55.
Benötigen Sie Hilfe bei der Spezifikation Ihres Drahtgewebes?
Wenn Sie 304, 316 oder 316L Edelstahl-Drahtgewebe für Filter-, Architektur- oder Industrieanwendungen beschaffen, kann unser technisches Team Ihnen helfen, die richtige Güte, Bindungsart und Maschenzahl an Ihre Betriebsbedingungen anzupassen. Wir liefern Leinwandbindung, Köperbindung und holländische Bindung in Maschenzahlen von 1 bis 635, mit vollständiger Materialzertifizierung nach ASTM-, ISO- und GB-Normen.
Fordern Sie ein Angebot oder ein technisches Datenblatt an — teilen Sie uns Ihr Medium, Ihre Temperatur, die Chloridbelastung und Ihre Fertigungsanforderungen mit, und wir empfehlen Ihnen die optimale Spezifikation für Ihr Projekt.
Kürzlich veröffentlicht
-
Gesinterte vs. gewebte Edelstahl-Drahtgewebe-Filter: Welcher passt zu Ihrem Prozess?
10. Oktober 2026【Absolutwerte bis zu 1–2 µmWiederholbare Reinigung — kompatibel mit Rückspülung, Ultraschall sowie CIP/SIP-ZyklenEinschränkun Mehr lesen
-
Wie Edelstahl-Drahtgewebefilter hergestellt werden: vom Drahtziehen bis zur industriellen Anwendung
10. Oktober 2026Ein Edelstahl-Drahtgewebefilter ist nicht einfach ein „auf Maß geschnittenes Drahtgewebe“. Der Unterschied zwischen einer handelsü Mehr lesen
-
10. Oktober 2026Edelstahl-Drahtgewebe-Bindungsarten: Leinwandbindung, Köperbindung & holländische Bindung erklärtDie Wahl des richtigen Edelst
 Mehr lesen
-
304/316/316L Edelstahl-Drahtgewebefilter und -siebe: Ein vollständiger Auswahlleitfaden für Ingenieure
10. Oktober 2026Die Spezifikation eines Filters oder Siebs aus Edelstahl-Drahtgewebe ist keine Entscheidung, die nach dem Prinzip „eine Sorte pass Mehr lesen

Kontaktieren Sie uns

Empfohlene Produkte
-
 Edelstahl-Perforiersieb. Ölnetzfilter, LuftfilternetzsiebUS$ 1 - 20MOQ: 10 Bags
-
AISI 304 316 316L glattgewebte, gewebeartige rostfreie Stahlnetze für die Herstellung von Ölfiltern und LuftfilternUS$ 1.0 - 10.0MOQ: 10 Square Feet
-
Fabrikhersteller von gewebtem Edelstahl - Drahtgitter. Angebot im Großhandel. SUS 304, 316 Edelstahl - Drahtgitter. Hohe Festigkeit. AISI304 Edelstahl - Filtersieb. Umgekehrtes holländisches Drahtgitter. 4, 8, 20, 100, 120, 200, 250 Mesh Edelstahl - Gewebefiltersieb.US$ 1.0 - 10.0MOQ: 10 Square Feet
-
Qualifiziertes glatt gewebtes rostfreies Stahlgeflecht wird im Großhandel verkauft. SUS 304, 316 rostfreies Stahlgeflecht, hoher Festigkeit, AISI304 rostfreier Stahlfiltersieb, umgekehrtes holländisches Drahtgeflecht, 4, 8, 20, 100, 120, 200, 250 Maschen, rostfreies Stahlgewebe-FiltersiebUS$ 1.0 - 10.0MOQ: 10 Square Feet
-
100% Lebensmittelqualität Nylonnetz Weiße Farbe Nylonnetz Gewebe Lebensmittelqualität 8um 10um 200um 60um 100um 600um NylonnetzUS$ 1 - 20MOQ: 10 Square Meters
-
Nylon Filter Cloth Food Grade 8um 10um 200um 60um 100um 600um Nylon-MaschenstoffUS$ 1 - 20MOQ: 10 Square Meters
-
SS304 316 Edelstahl perforierte Filterpatrone mit Flansch und Griff, OEM akzeptiert. Fabrik-LieferantUS$ 1 - 20MOQ: 10 Bags
-
Edelstahl Drahtnetzfilterpatronen, Filterzylinder, Eimersiebe und Netz für BierfiltrationUS$ 1 - 20MOQ: 10 Bags
-
Großhandel SUS 304 316 Edelstahl Drahtgeflecht Hohe Festigkeit AISI304 Edelstahl Filtersieb Umgekehrtes holländisches Drahtgeflecht Edelstahl Drahtgewebe 4 8 20 100 120 200 250 300 325 635 2000 3500 Maschen Edelstahl Gewebe FiltersiebUS$ 1.0 - 10.0MOQ: 10 Square Feet
-
BOLI QUALITY Küchenzubehör Spülabflussfilter Netz, Sieb, Ablaufsieb, Ablauffilter, Siebkorb BL021US$ 1 - 20MOQ: 10 Bags
-
Mesh Perforated Mesh Filter Bucket Strainer Basket / Sintered Stainless Steel Wire Mesh Cone Filter / Perforated Wire Mesh Filter bucket strainerUS$ 1 - 20MOQ: 10 Bags
-
Nylon Filter Cloth 80-500 Mesh Weißer Siebfilter Nahrungsmittelqualität Wasser- und IndustrietuchUS$ 1 - 20MOQ: 10 Square Meters
-
FDA Lebensmittelqualität Nylon-Filtergaze / 100 220 500 Mikron Lebensmittelqualität Nylon-Filtergaze-GewebeUS$ 1 - 20MOQ: 10 Square Meters
-
Polyester Stahlbrechergewebe reißfestes getränktes Stahlseilgewebe, mit Nylon und Messing beschichtetes Stahlseil zur Herstellung von Reifen 2*0,30 mm Gürtel/Reißfestes getränktes Stahlseilgewebe für Förderbänder, Reißfestes getränktes Stahlseilgewebe für FörderbänderUS$ 1 - 200MOQ: 10 Kilometers
-
Reißfestes getränktes Stahlcordgewebe, mit Nylon und Messing beschichteter Stahlcord zur Herstellung von Reifen 2*0,30 mm Gürtel/Reißfestes getränktes Stahlcordgewebe für Förderbänder Reißfestes getränktes Stahlcordgewebe für FörderbänderUS$ 1 - 200MOQ: 10 Kilometers
-
BOLI Stahlseilgewebe für Förderbänder IW/TW/SW-Gurt gewebtes Stahlseil/Stahlseilgewebe für GummiförderbänderUS$ 1 - 200MOQ: 10 Kilometers
-
Hochwertige industrielle Gehwege aus schwerem Stahlgitterrost. Heißverzinkter Stahlgitterrost. Top-QualitätUS$ 1 - 200MOQ: 10 Square Meters
-
BOLI - Edelstahl-Bodenstahlgitter chinesische GOLD -Lieferanten Staubdichtheitsmerkmal Oberes und unteres Klemmenstahlgitter für Vitrinenboden verwendetUS$ 1 - 200MOQ: 10 Square Meters
-
BBQ MESH Geknicktes Drahtgeflecht für Bergbau-Konstruktionsmaschinen-Siebe Großhandel Hohe Qualität Edelstahlgeknicktes Siebnetz 304 316 316LUS$ 1 - 20MOQ: 10 Square Meters
-
Kohlenstoffstahl, starke Qualität, gekräuselte Drahtgaze für Bergbau-Zerkleinerer-Siebe, Großhandel, Hochwertige rostfreie Stahlgekräuselte Siebgaze 304 316 316LUS$ 1 - 20MOQ: 10 Square Meters